三岩成光製造有限公司
台灣精裝盒與紙類包裝製造商
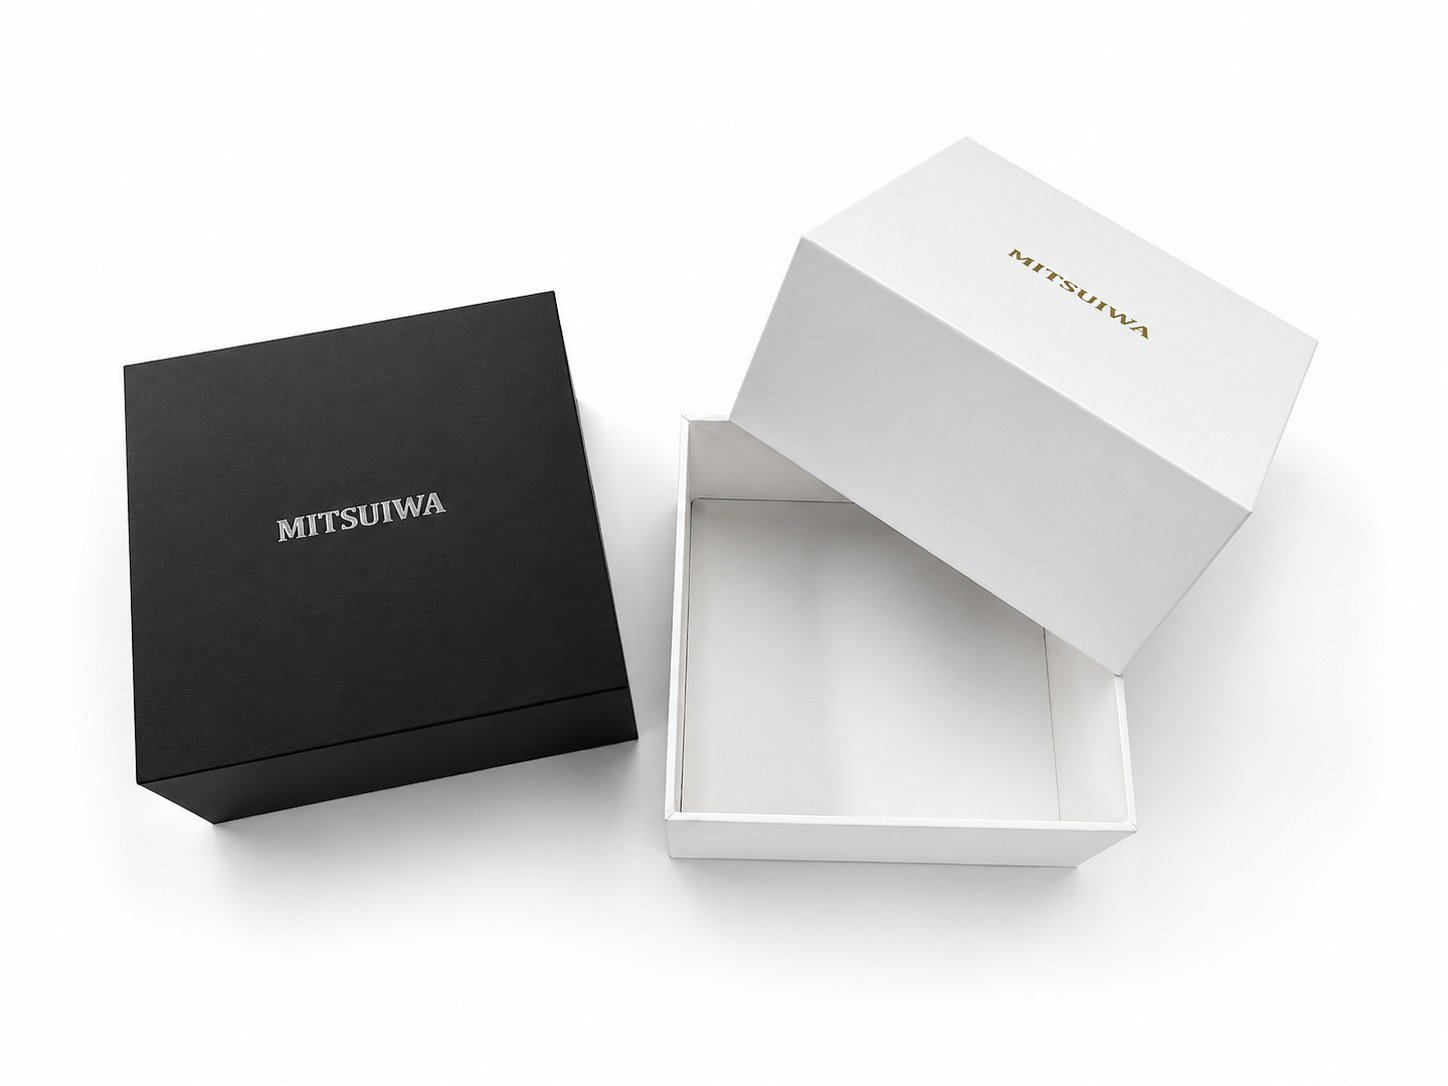
從產品尺寸、盒型與內襯開始,做好打樣,再安排量產。我們製作天地蓋精裝盒、磁吸式書型精裝盒、圓管精裝盒與紙類結構包裝,服務電子、美妝、香氛、酒類及食品品牌。
電子產品精裝盒 / 結構與細節
依產品需求,選擇合適的包裝
包裝除了外觀,也要考慮產品怎麼固定、如何取用,以及實際生產的成本。我們會先了解產品尺寸、盒型樣式與內襯需求,再討論材料、加工與製作方式。
三岩精裝盒產品展示
以下為三岩的精裝盒製作案例,呈現不同的盒型、內襯與開盒方式。
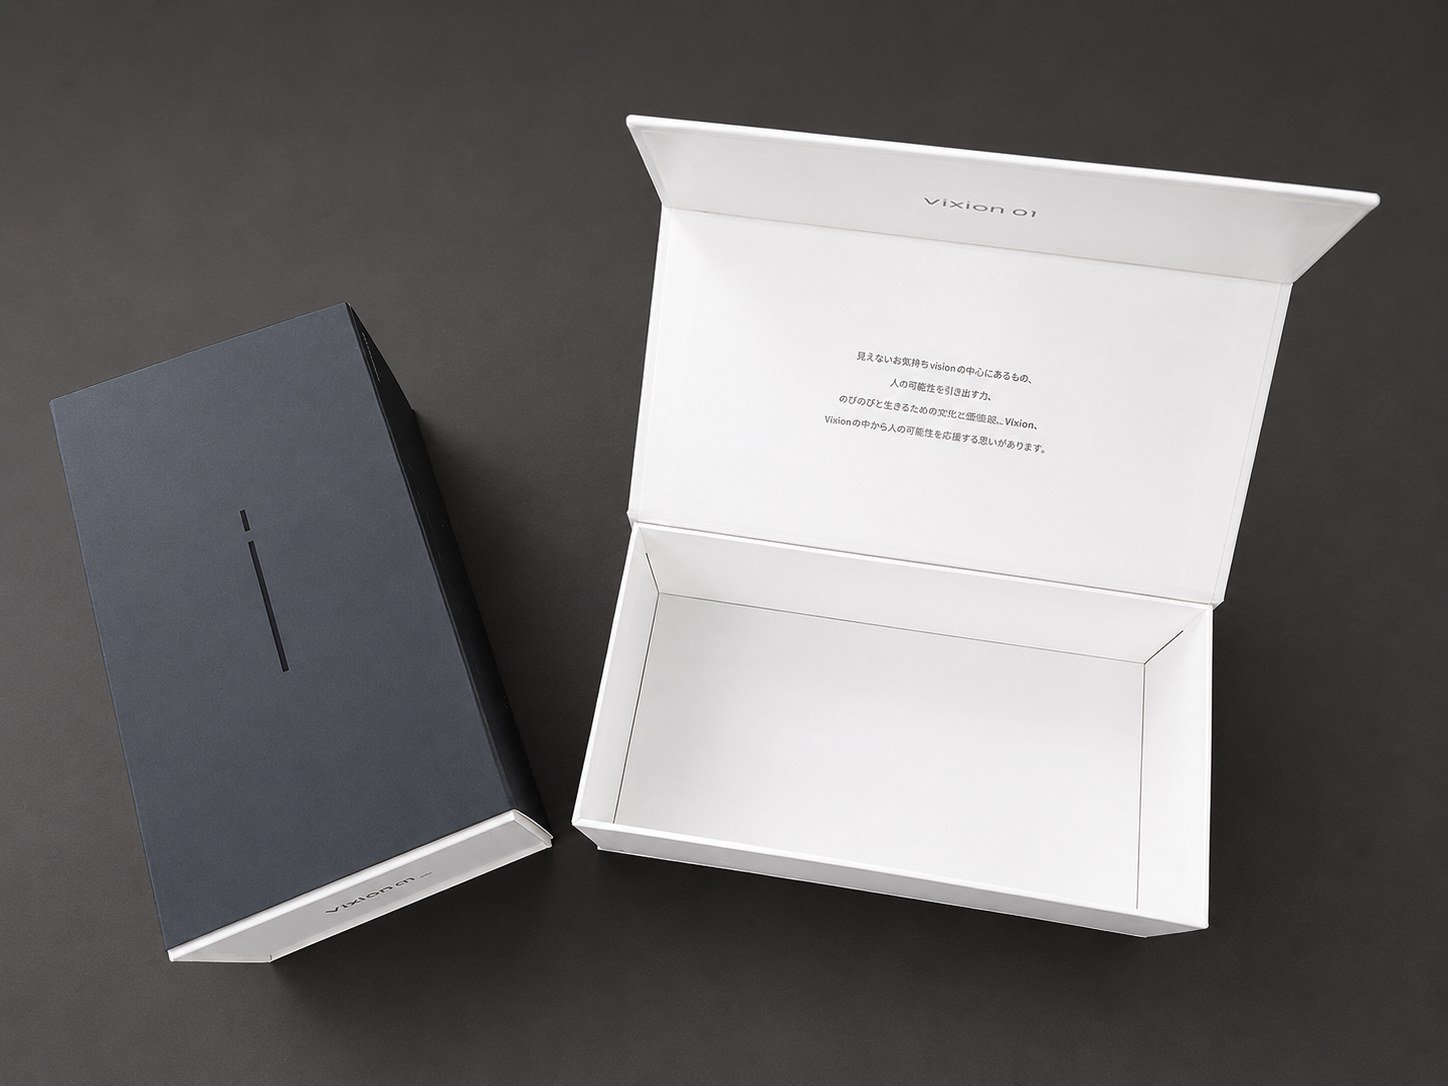
磁吸式書型精裝盒
掀蓋開啟、磁吸閉合,內部依產品與配件配置設計。
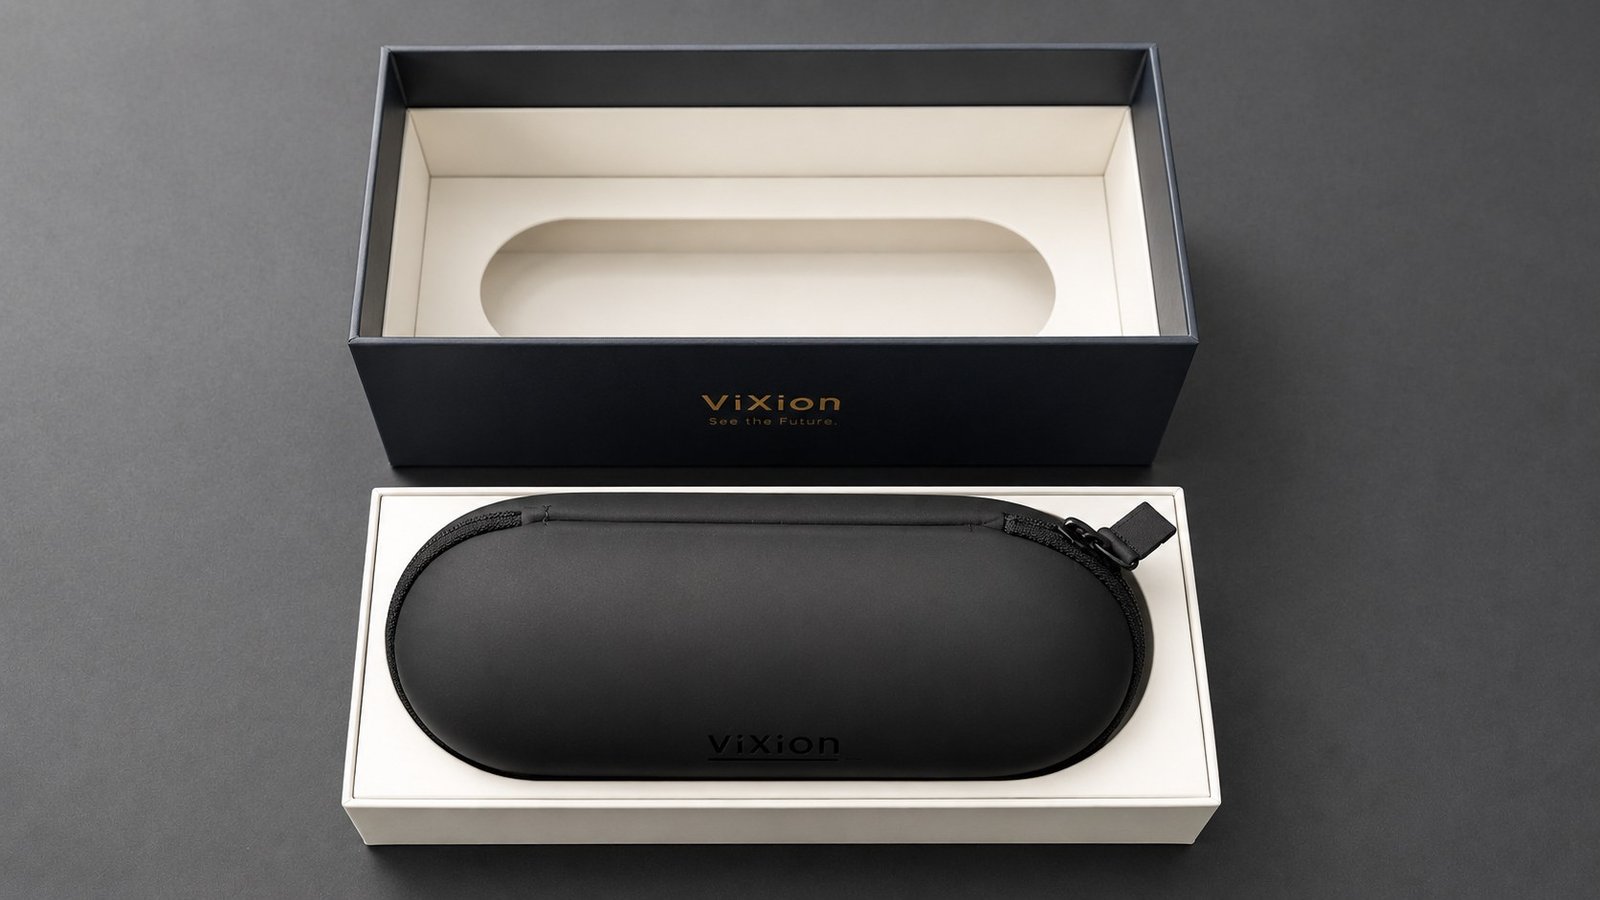
AI 眼鏡精裝盒
圖中以長形內襯容納眼鏡收納盒,呈現產品固定與取用空間。實際內襯尺寸、材料與裝配方式依產品及樣品確認。
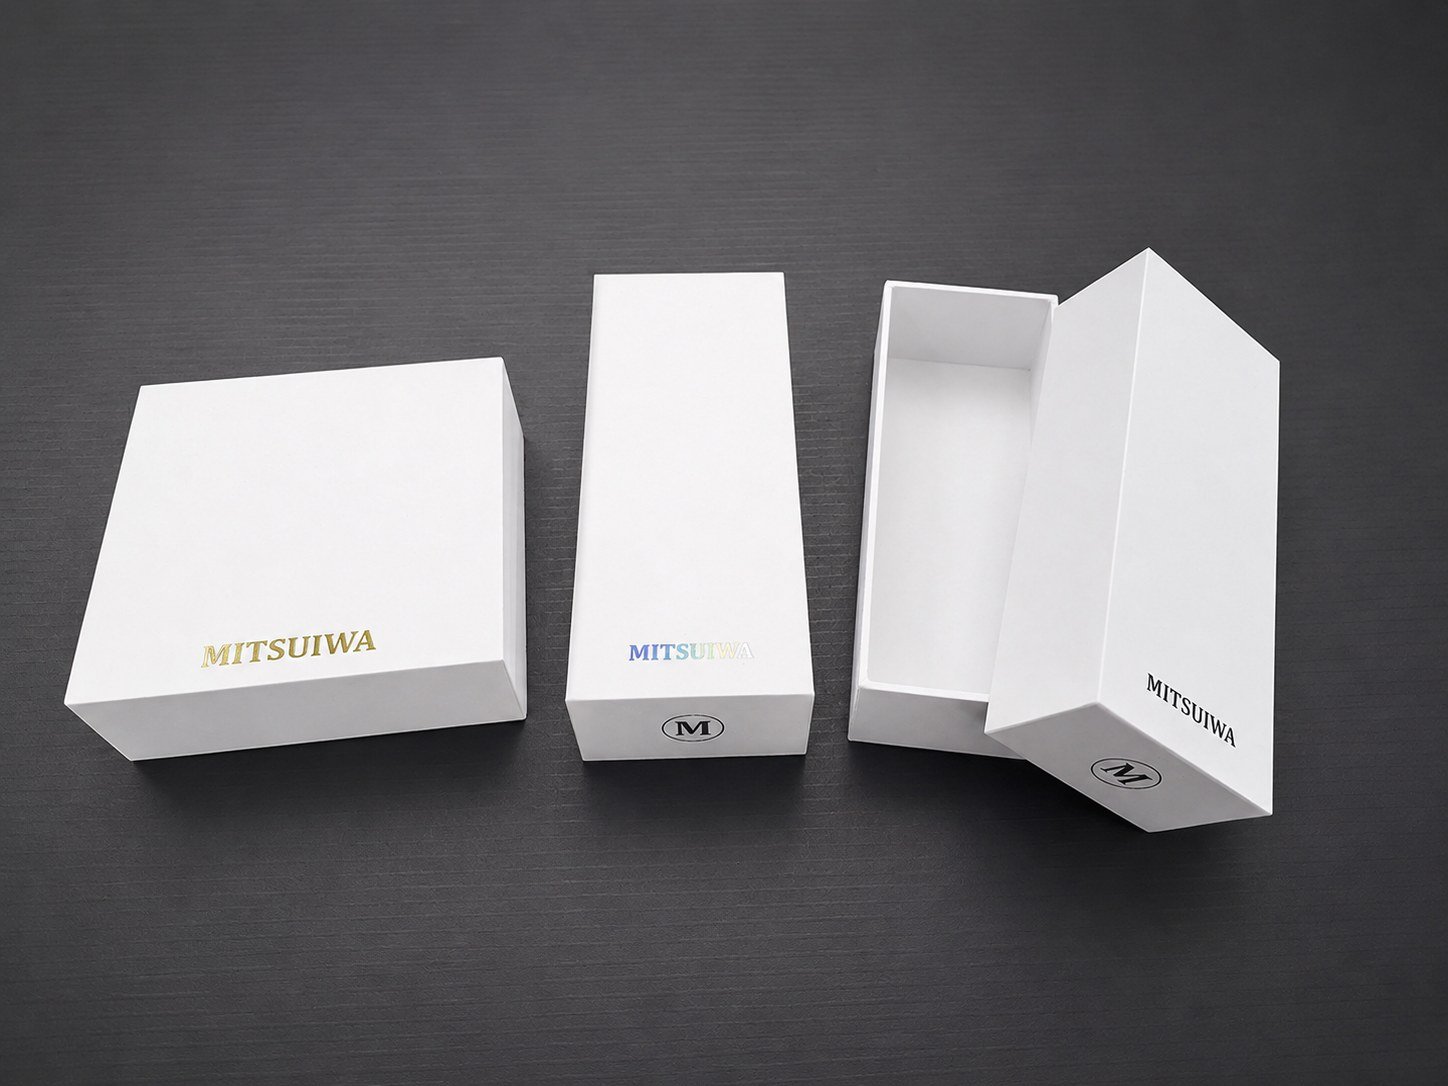
攜帶式智慧產品精裝盒
配合攜帶式智慧產品的尺寸,安排主機、配件與內襯配置。
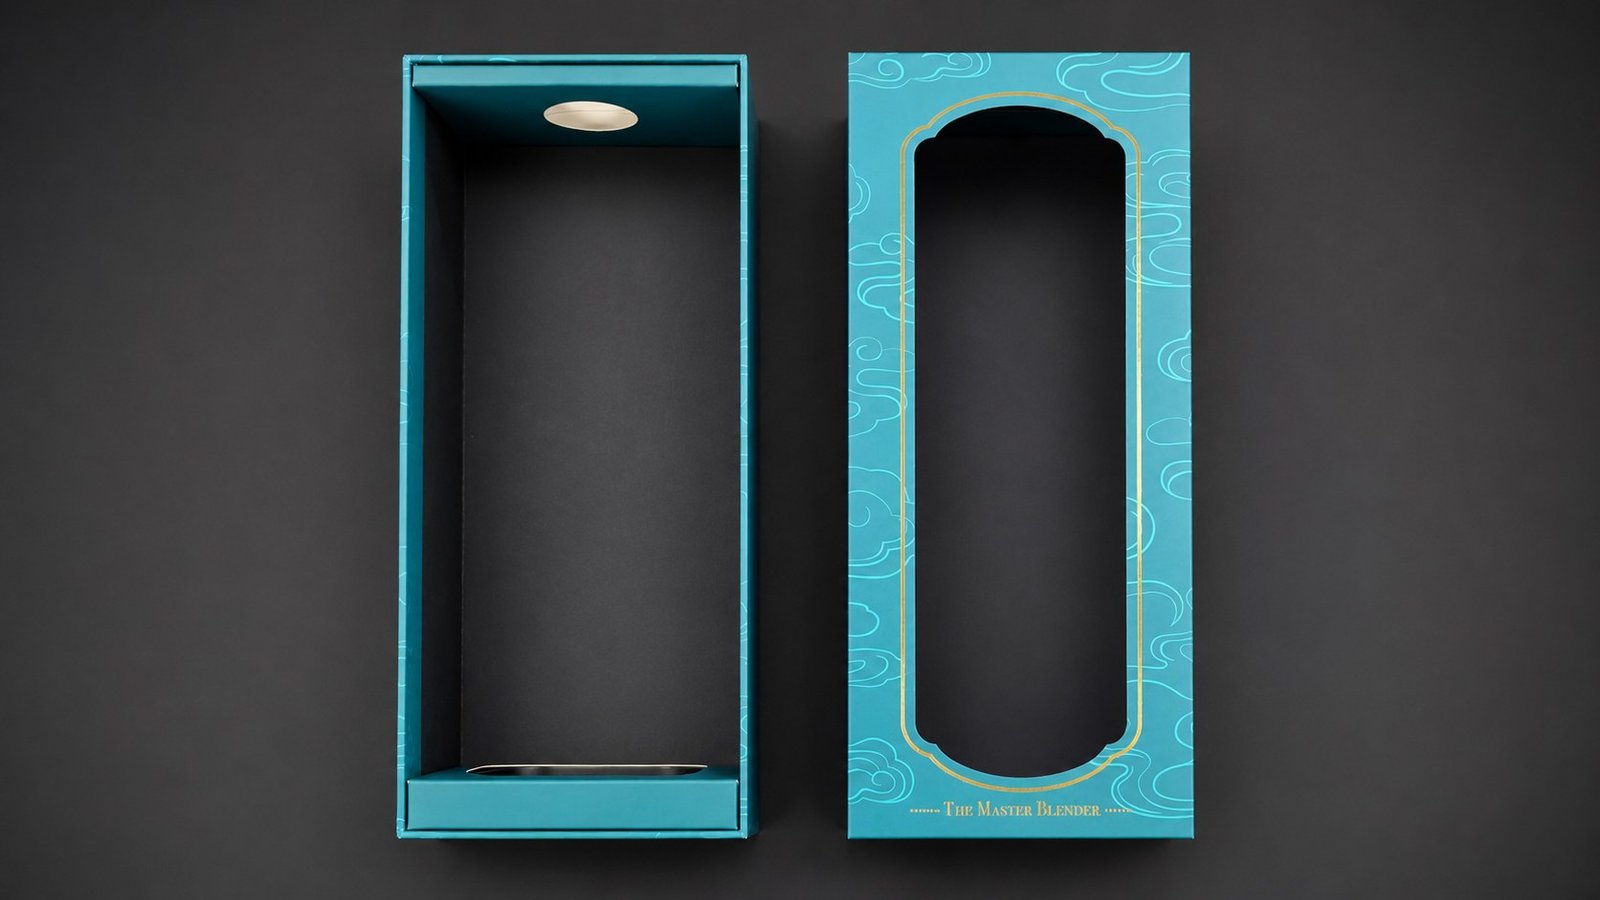
單支可展示精裝酒盒
圖中以單瓶盒、開窗與內部支撐呈現展示及固定配置。瓶形、重量、紙材、表面加工與裝配條件依專案樣品確認。
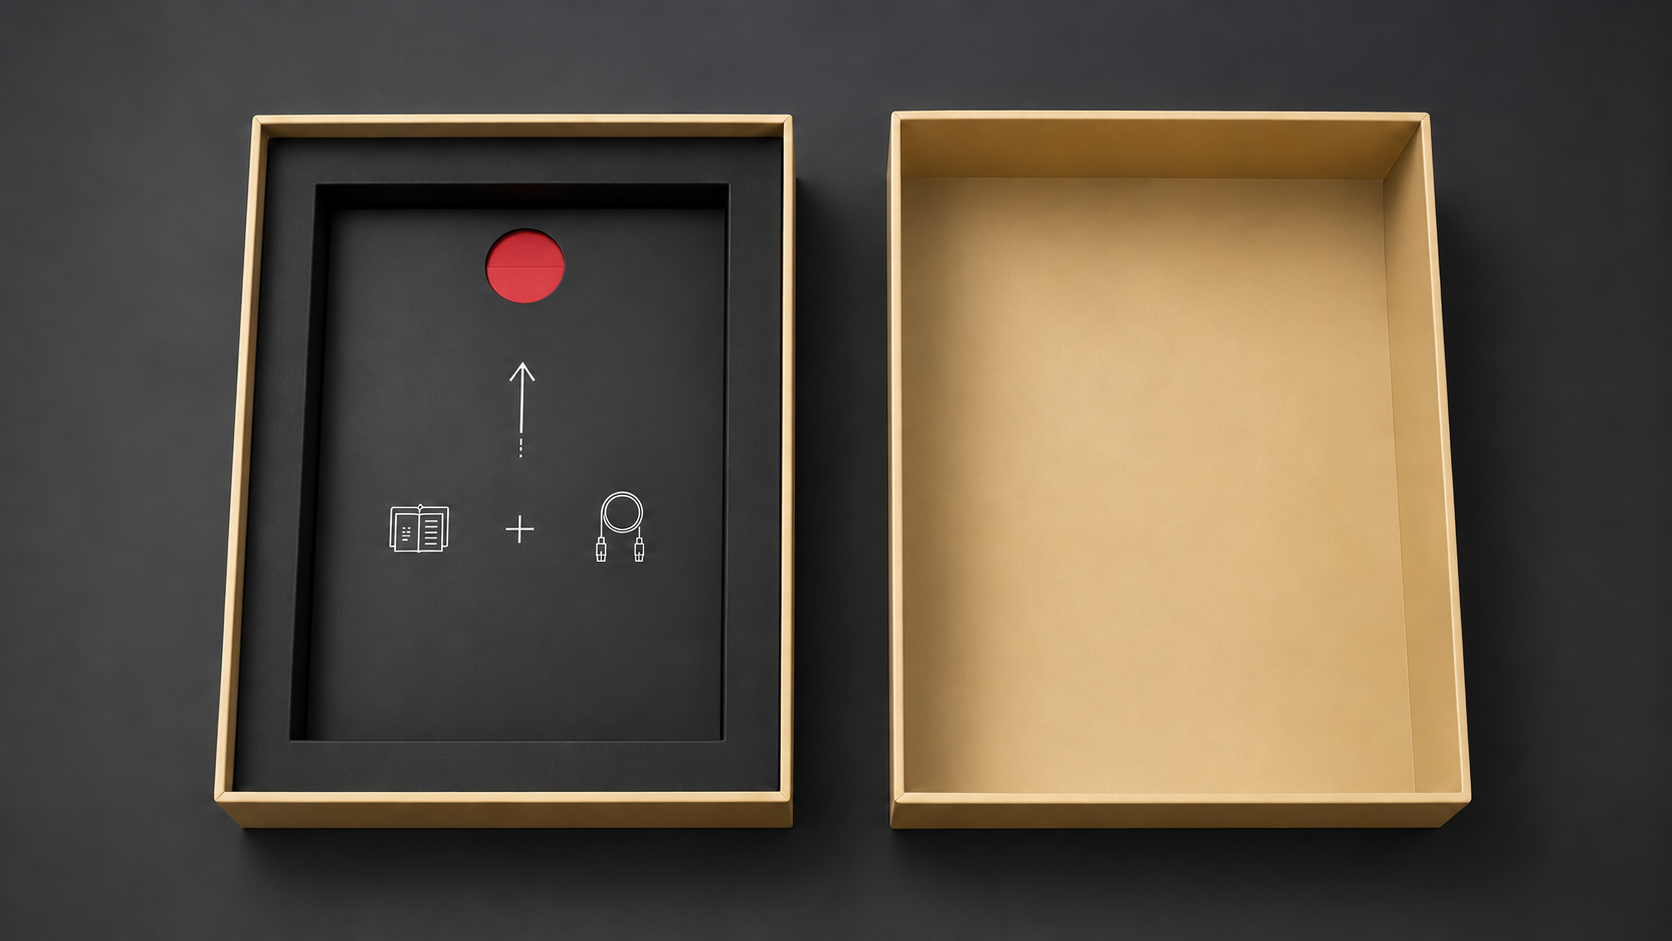
智慧手機/手錶精裝盒
依主機、配件與說明文件的配置,規劃盒內空間及取用順序。
圓管精裝盒案例
圓管精裝盒產品展示
依瓶器及內容物尺寸,調整筒身比例、蓋型與內部固定方式。
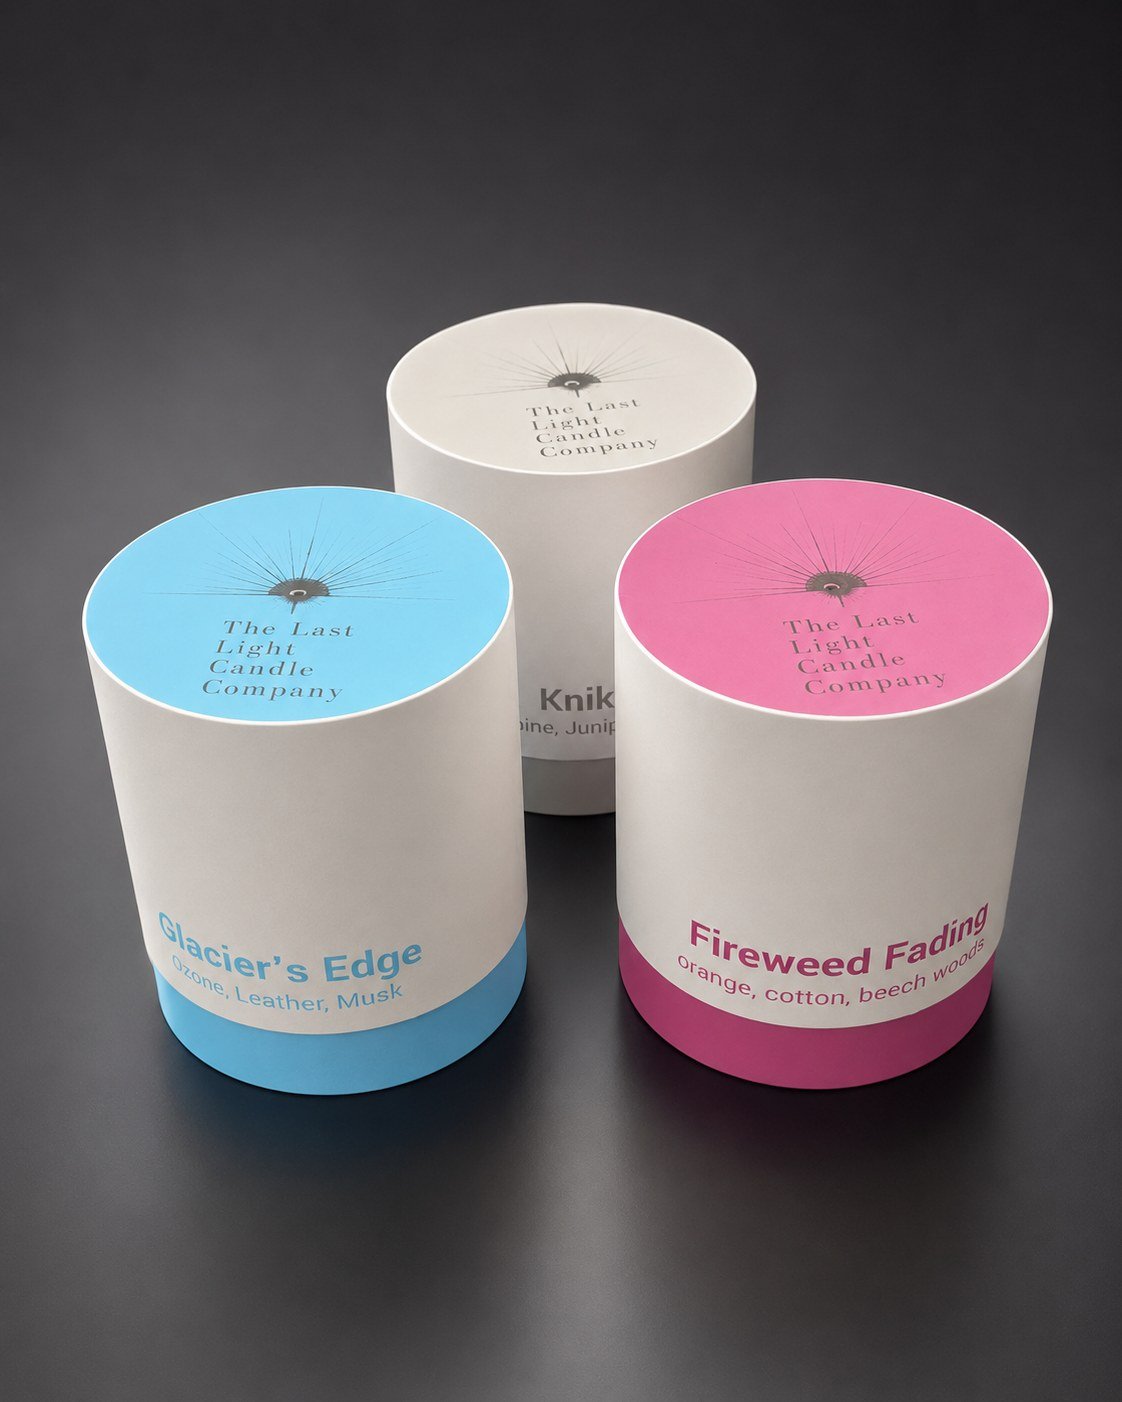
香水/保養品圓管精裝盒
配合瓶器尺寸與系列產品需求,討論圓管結構、配色與表面加工。
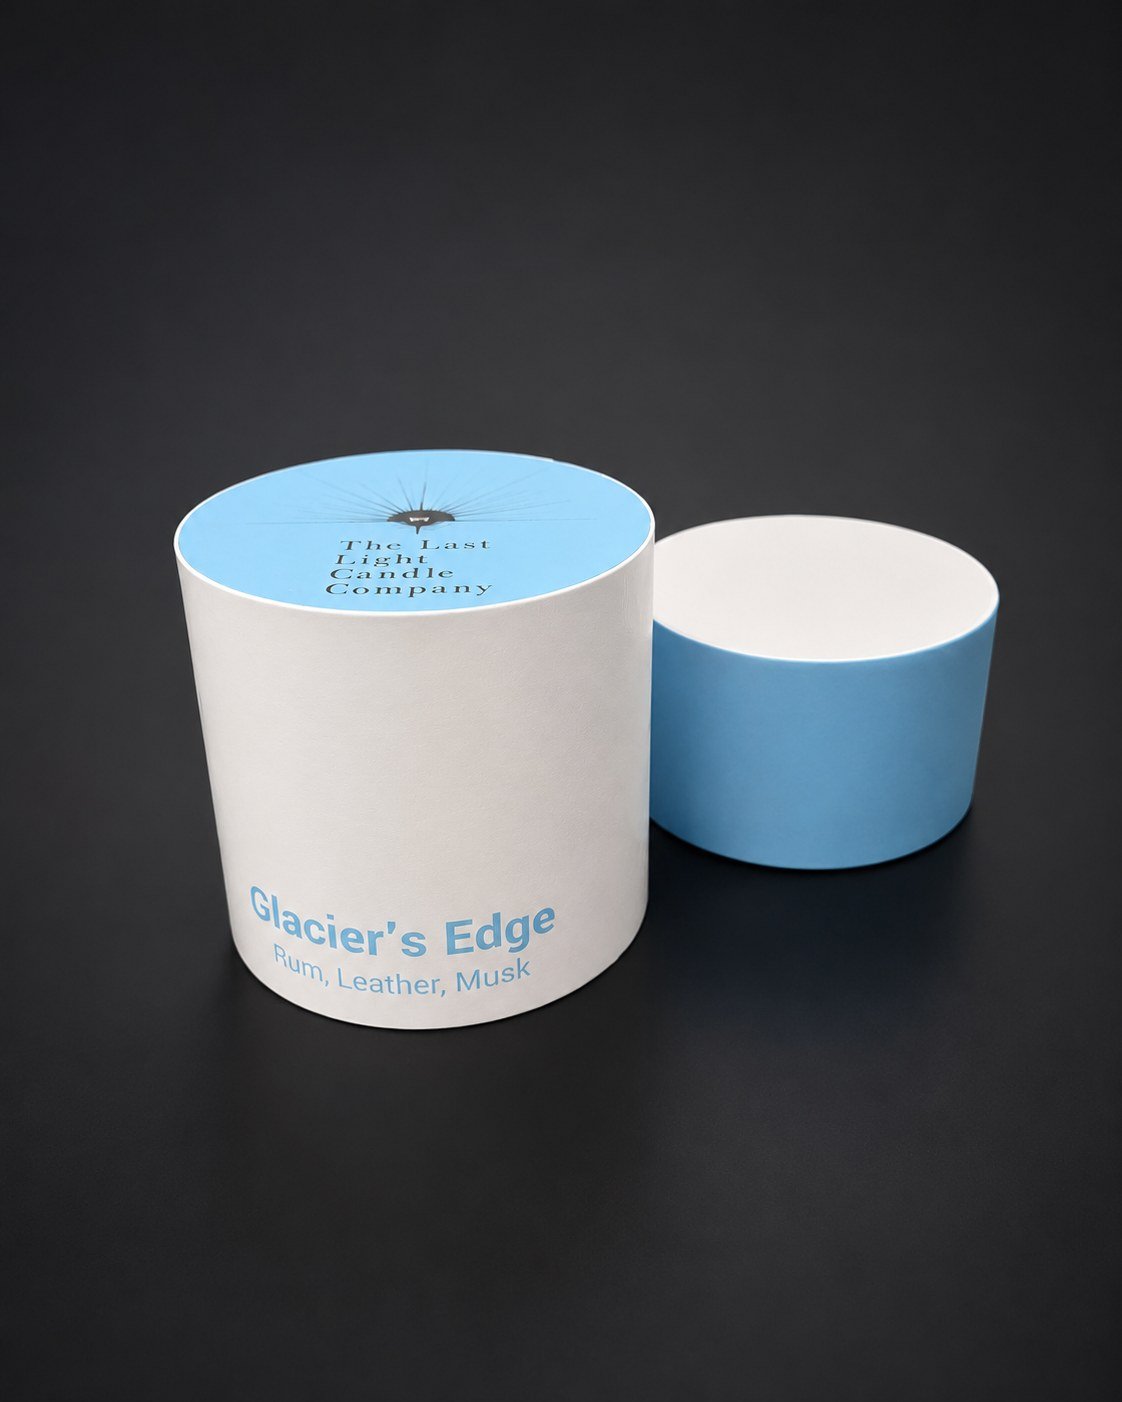
香氛圓管精裝盒
依內容物高度與外形,安排筒身、上下蓋及內襯。
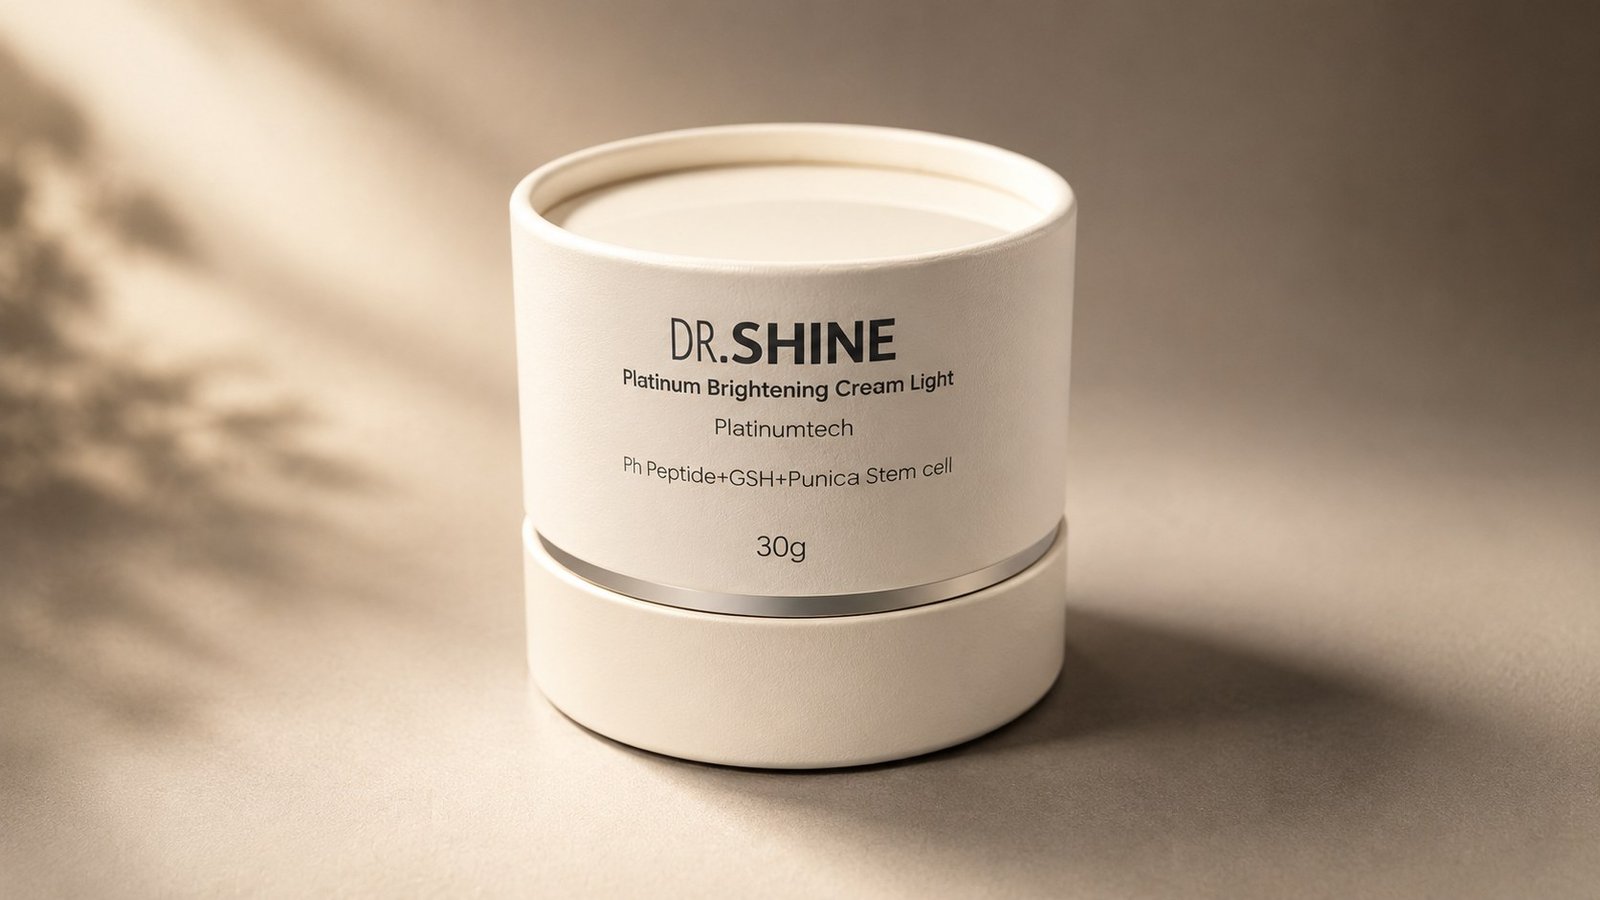
精華液圓管精裝盒
依瓶身、瓶蓋與取用需求,確認內部空間及固定方式。
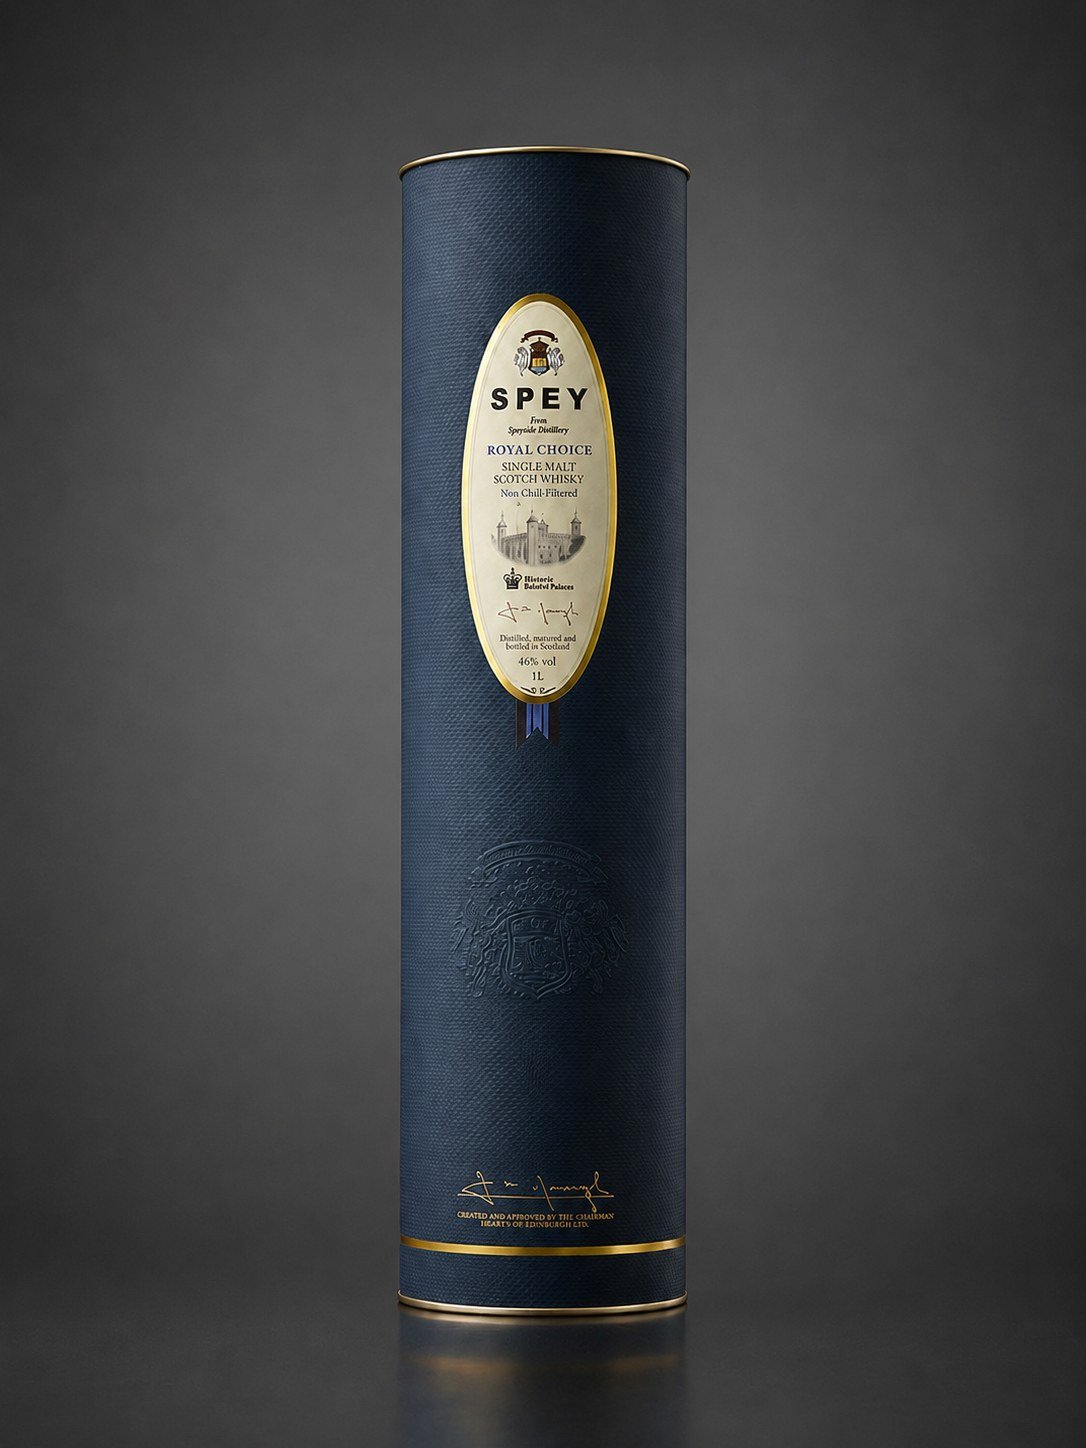
威士忌圓管精裝盒
配合酒瓶尺寸與重量,評估圓管結構、材料及內部支撐。
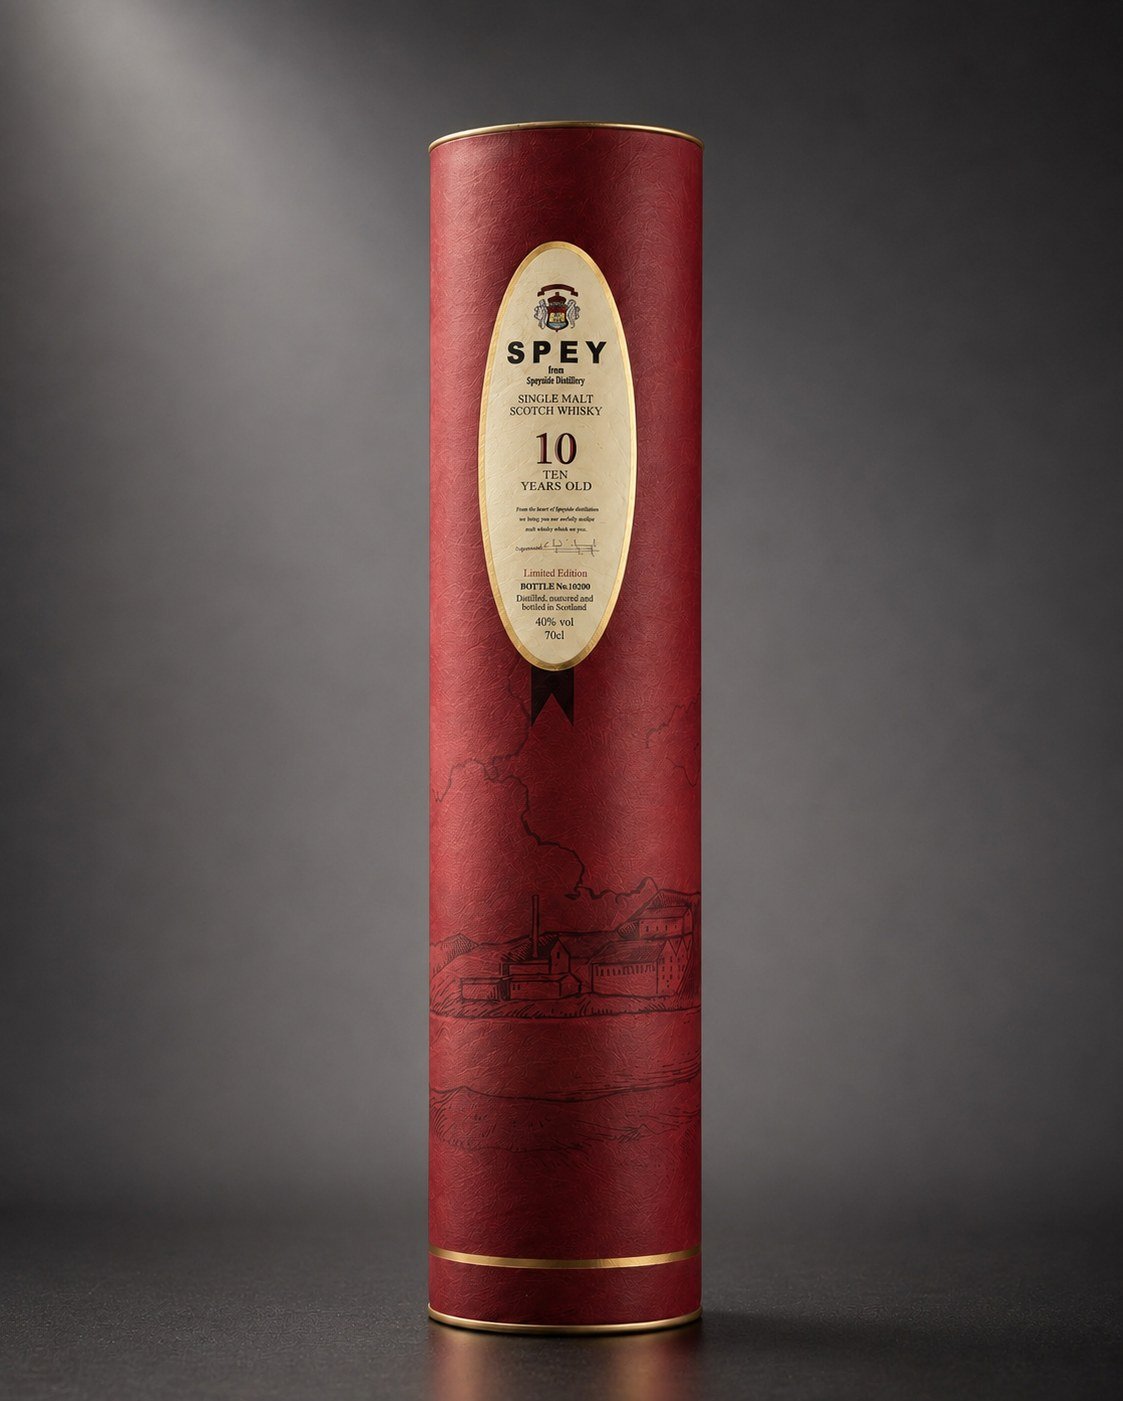
高階酒類圓管精裝盒
依酒款定位與贈禮需求,討論紙材、印刷及加工細節。
兒童安全包裝案例
兒童安全包裝案例
以下展示不同外觀與開啟結構。實際採用方式依產品、目標市場及測試要求確認。
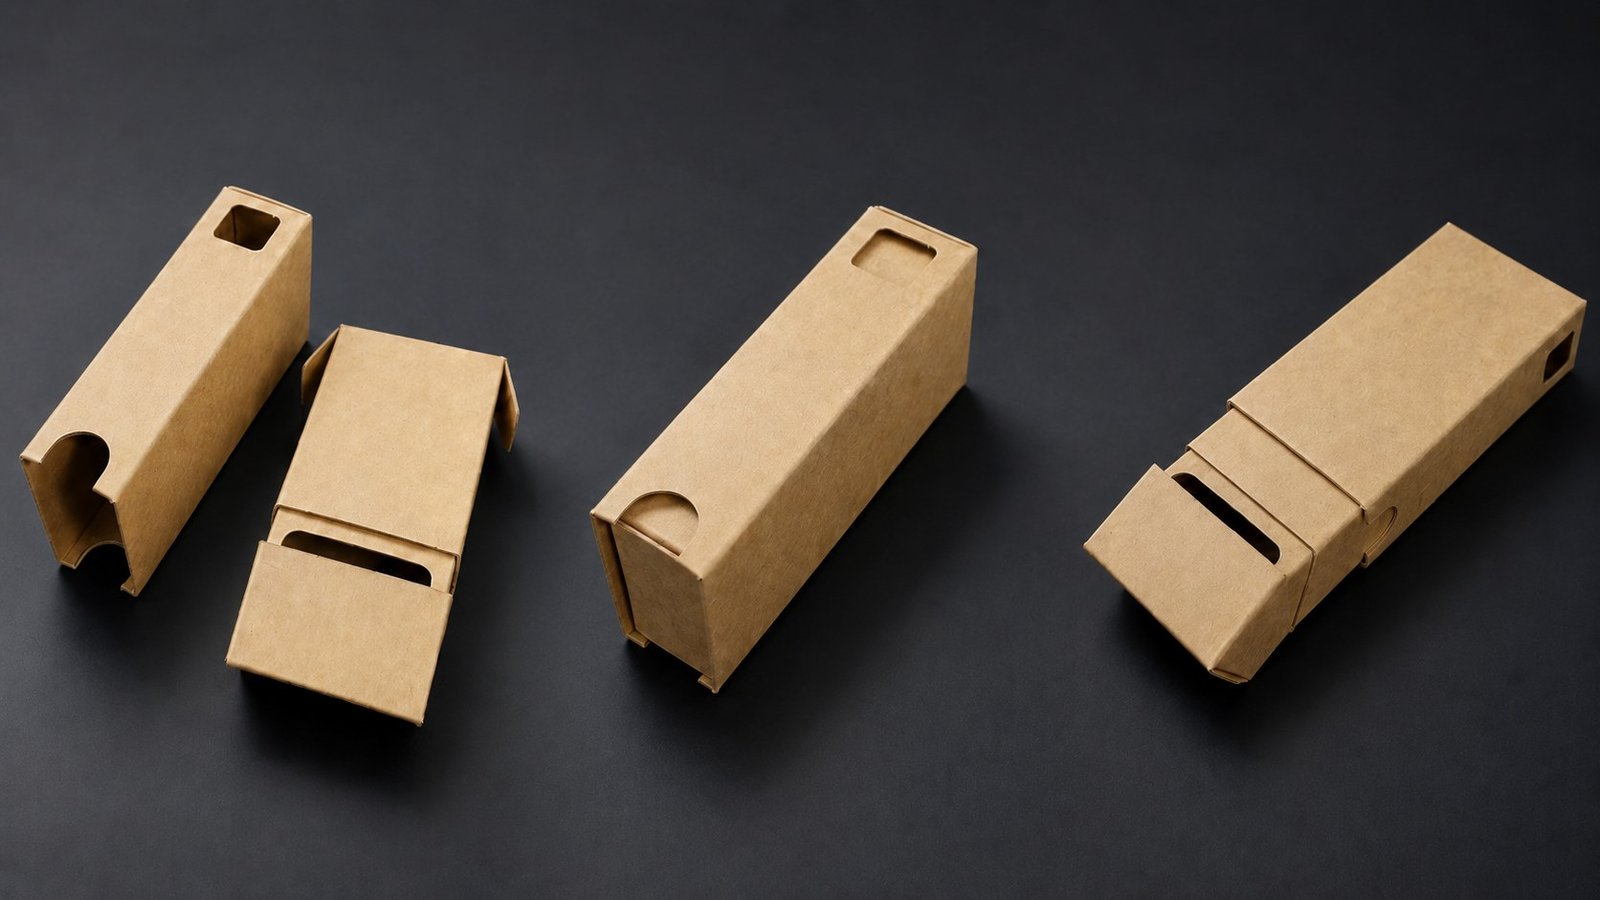
牛皮色兒童安全結構
牛皮色外觀搭配紙類開啟結構。
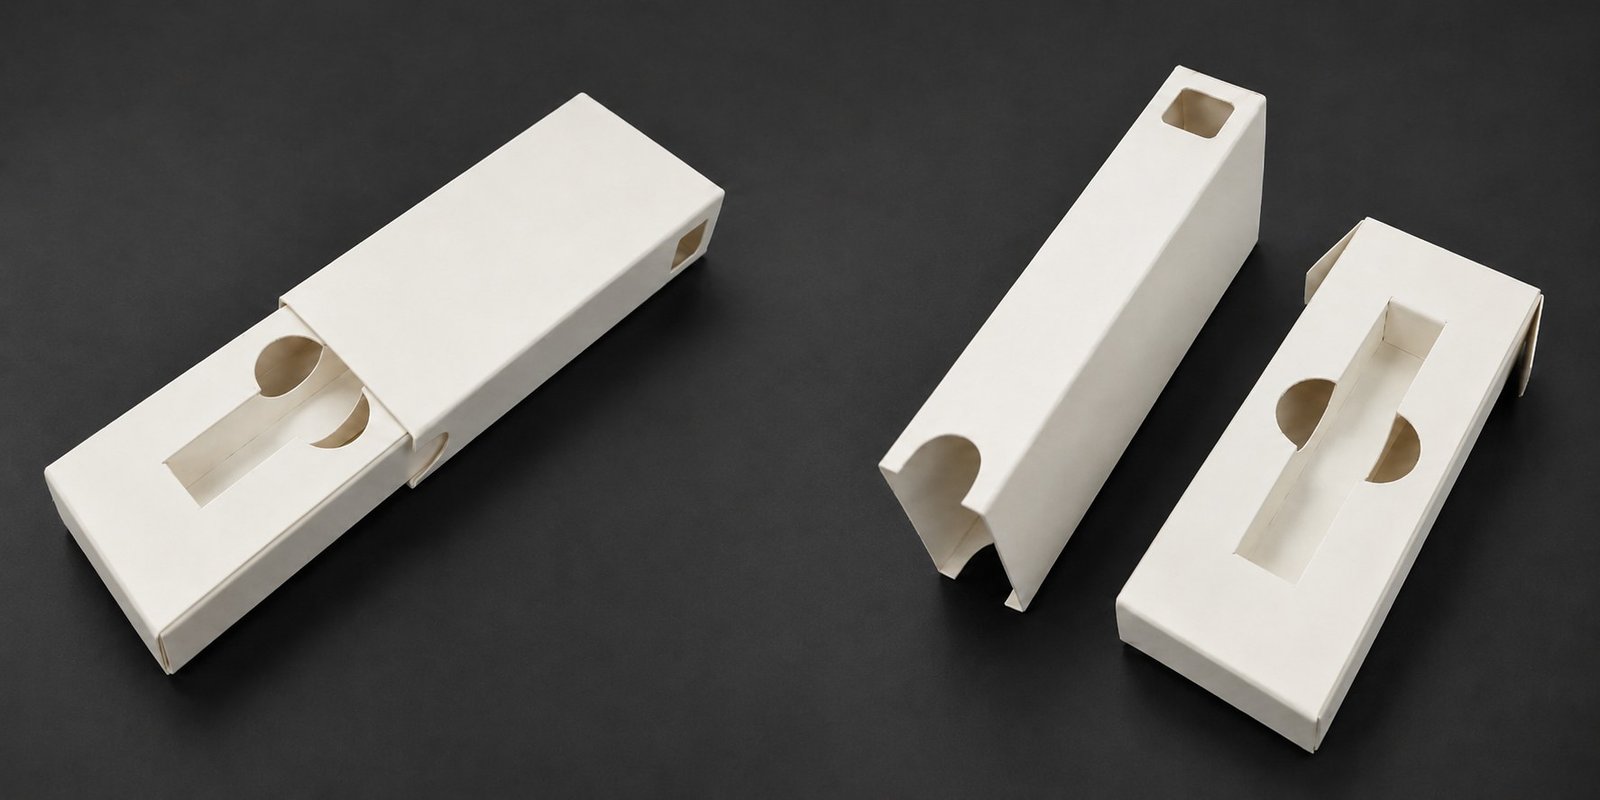
白色兒童安全結構
白色紙盒搭配開啟機構與視窗設計。
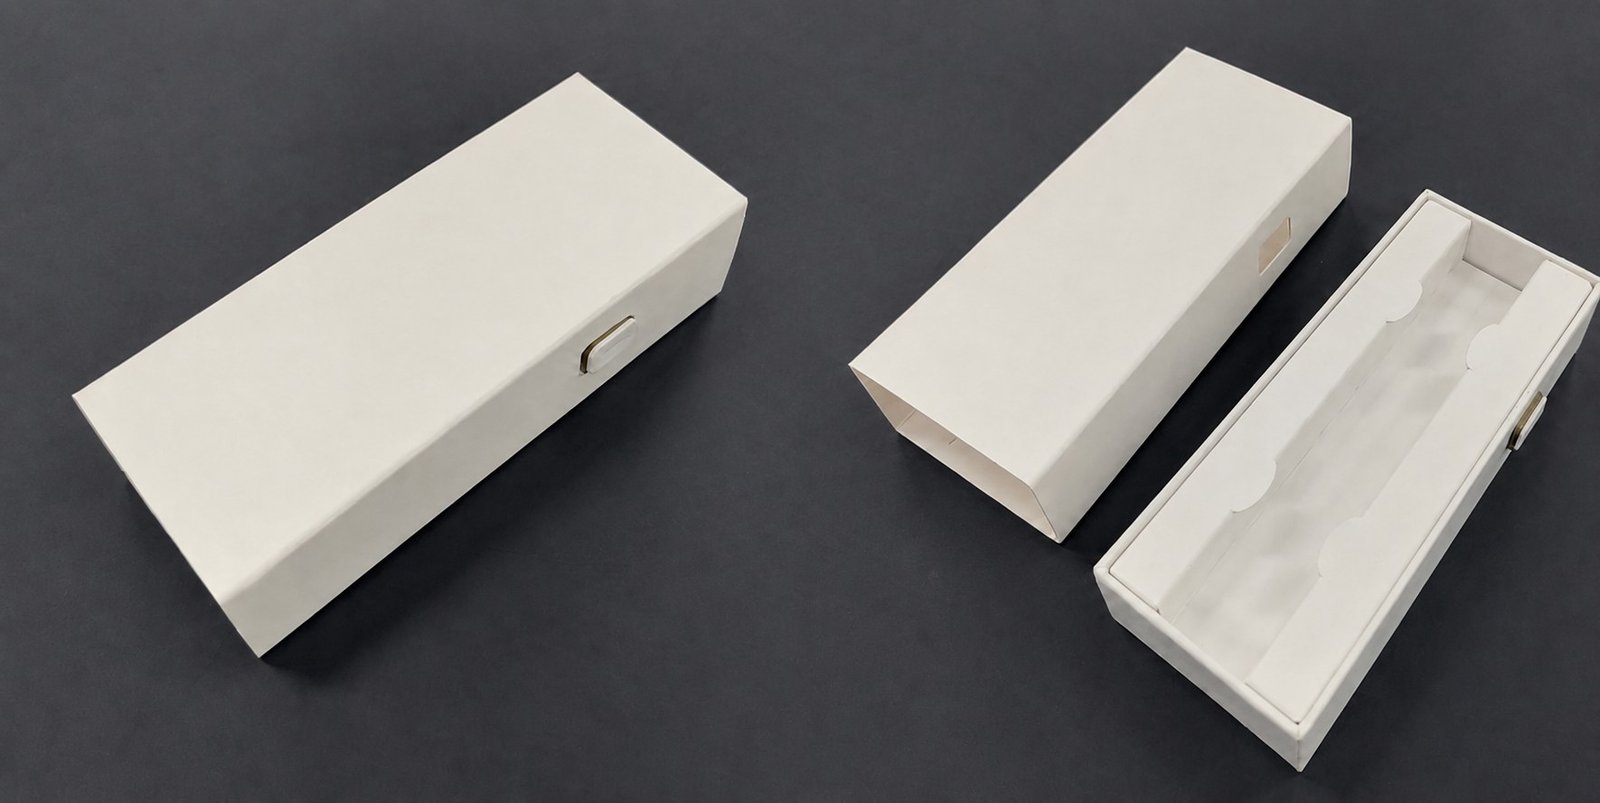
抽屜式兒童安全盒
抽拉內盒搭配托盤,依內容物安排容納與固定空間。
關於三岩
從食品包裝起步,逐步發展電子產品與品牌包裝
三岩成光製造有限公司成立於2013年。創立初期,我們依日本巧克力客戶對生產環境與作業管理的要求規劃廠區,設置食品級潔淨室,從食品包裝建立對環境、材料與製作品質的要求。
之後逐步導入電子產品包裝的生產技術,累積精裝盒、內襯與組裝經驗,發展至今日的客製化紙類包裝製造。
我們把製作過程分成四個環節:結構開發、材料準備、自動生產與品質控管。前一道工序做得是否確實,會直接影響下一道工序與最後的成品。
結構開發
讓包裝呈現產品價值,也能合理生產
開發包裝時,我們依產品尺寸、重量、保護、展示、取用、訂購數量及預算,建議合適的盒型、材料、內襯與製程。
產品如何呈現、運送時如何固定、開盒後是否方便取用,都需要在結構階段一起考慮。設計也要能落實到實際製作,避免打樣完成後,才發現組裝困難或量產成本過高。
透過樣品確認尺寸、開合、內襯與裝配方式,在符合需求的成本範圍內,把結構與做工細節做好。
材料準備
盒子的直角與平整度,從材料準備開始
精裝盒成型後的外觀,與前面的材料準備有直接關係。紙板厚度、平整度與裁切尺寸,都會影響盒角、包覆與上下蓋配合;採用V槽的結構,還需控制開槽位置與深度。
我們依盒型與紙材安排加工,確認各部件尺寸與狀態,再進入成型作業。面紙的印刷、燙金、壓紋及其他後加工,也需要配合後續包覆與折角需求。
涉及委外印刷或加工時,同樣依確認的樣品與規格檢查,讓材料進入產線前,先把可能影響成品的問題找出來。
自動生產
生產速度,來自材料與各道工序的配合
自動化能減少部分手工作業的差異,但要把盒子做得快、做得一致,仍需要材料準備、機台設定與後段作業配合。
開槽與上膠
天地蓋不一定需要V槽。直角天地蓋依設計採用V槽;折邊較圓潤的天地蓋可採不開V槽製程,「圓潤」指折邊,整體仍可為方形或長方形。書型盒書皮灰板依結構進行V槽加工;部分紙質內襯也可利用V槽改善折角、外觀與組裝。
需要開槽的部件,先確認V槽位置與深度,再進入成型。上膠作業則依膠種與材料控制溫度、塗布量及乾燥速度,讓面紙在適合的狀態下完成貼合。
成型與壓泡
確認成型機運作與定位狀況,再配合壓泡機的壓力、時間與支撐方式,檢查表面貼合及盒身狀態。
組裝與產線銜接
後段組裝設備與人員安排,需要配合前段生產速度,確認盒體、內襯與配件能順利裝配。各道工序銜接穩定,才能減少停機、重工與材料耗損,控制批量生產的成本。
生產設備與配置
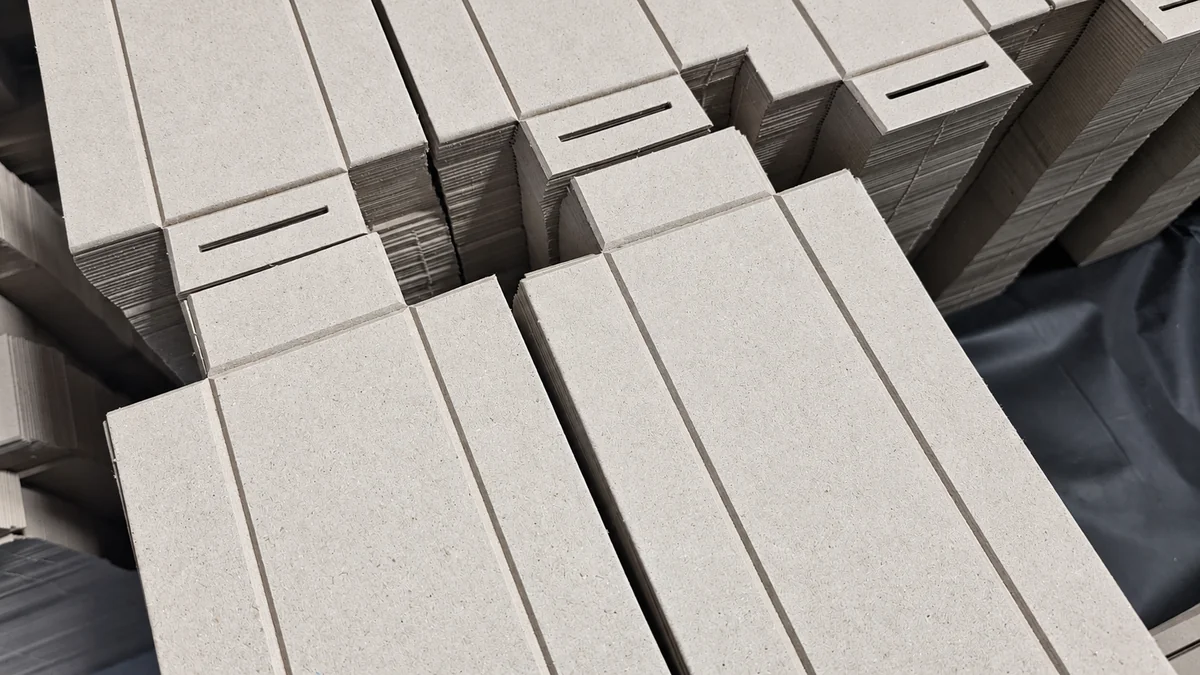
全自動V槽開槽機|3台
用於直角天地蓋精裝盒、書型盒書皮灰板及依結構需要開槽的紙製內襯。依材料厚度控制開槽位置與深度,為後續折角與組裝做好準備。
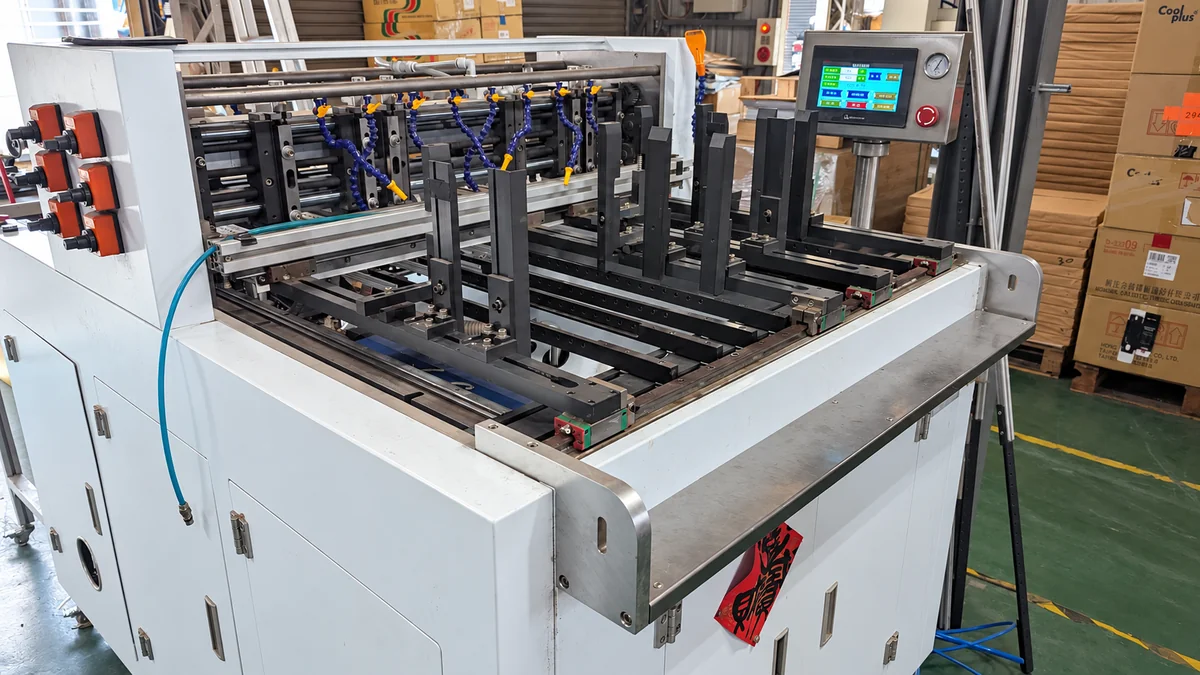
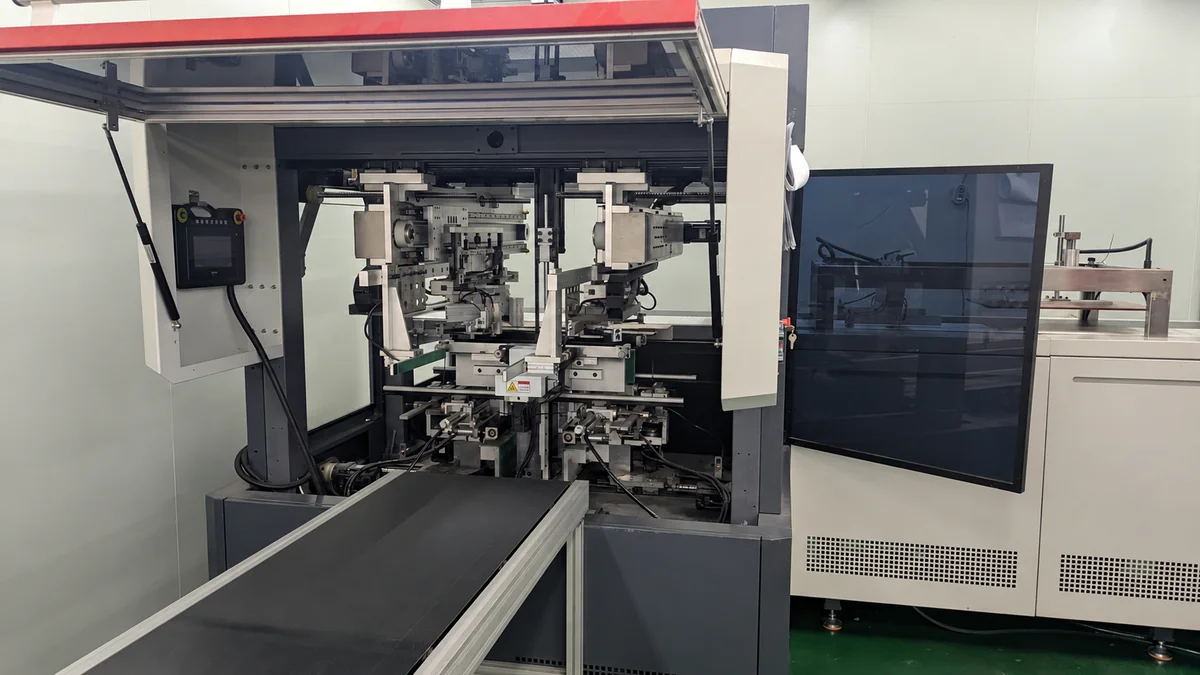
全自動天地蓋精裝盒成型機|4台
用於上蓋、下盒與書型盒中盒成型。在適用盒型、基本規格、材料及穩定製程條件下,每台每分鐘可達18–22個單元。
半自動精裝盒成型機|1台
搭配特殊盒型使用,依結構及製作需求安排作業。
書皮四邊折成型機|1台
書型盒書皮灰板依結構完成所需V槽加工後,進行書皮四邊折成型。在適用盒型、基本規格、材料及穩定製程條件下,每台每分鐘可達18–22個單元。
書型盒自動組裝機|1台
將已成型的書皮與中盒組裝成完整書型盒,實際產出依產品規格與組裝需求評估。
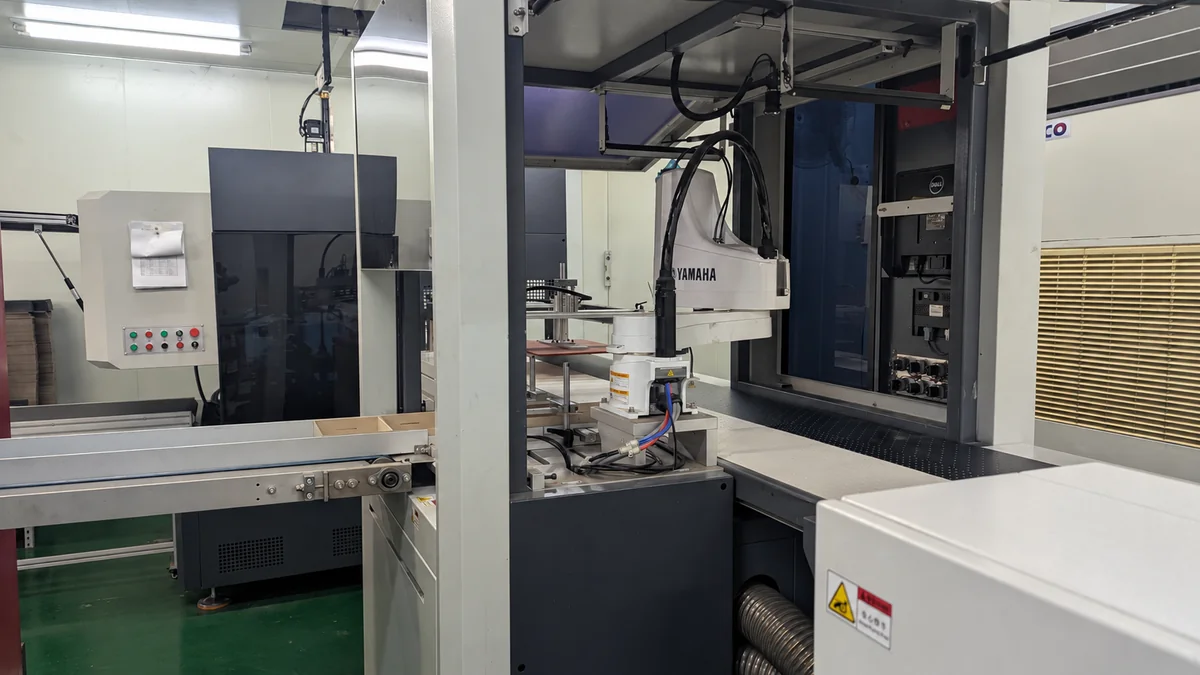
精裝盒相關輔助設備及機器手臂|多台
配合不同盒型與部件,完成組裝及相關輔助作業。
天地蓋精裝盒成型機與書皮四邊折成型機,在適用盒型、基本規格、材料及穩定製程條件下,每台每分鐘可達18–22個單元。單元指書皮、中盒、上蓋或下盒等成型部件;此為部件成型速度,不是完整成品套數,也不代表書型盒自動組裝機的速度。1套書型盒=1個書皮+1個中盒,再進行組裝;1套天地蓋精裝盒=1個上蓋+1個下盒。成品產能需配合各部件生產與後段組裝評估,不直接以部件速度換算每日可交貨數量。
以基本天地蓋盒型、上下蓋配套生產估算,日產能約為15,000套,每套包含上蓋與下盒。實際產量與交期,依盒型尺寸、材料、加工、內襯及組裝需求評估。
品質控管
從來料到出貨,分階段檢查
品質檢查從材料進廠開始,持續到生產、組裝與成品出貨。
IQC|來料檢查
依既定檢查項目執行來料全檢,確認材料與加工件是否符合規格。不符合的材料先區分處理,避免直接進入生產。
IPQC|製程檢查
生產過程由現場人員依指定項目逐件檢查,留意成型、貼合、盒角、表面與裝配狀況。發現異常時,及時調整製程,減少不良持續產生。
FQC|成品檢查
完成生產後,依內部抽樣方式或客戶指定要求進行成品抽驗,確認外觀、尺寸、開合與裝配等項目,再安排包裝與出貨。
製造現場
以下為三岩的生產環境與作業照片。
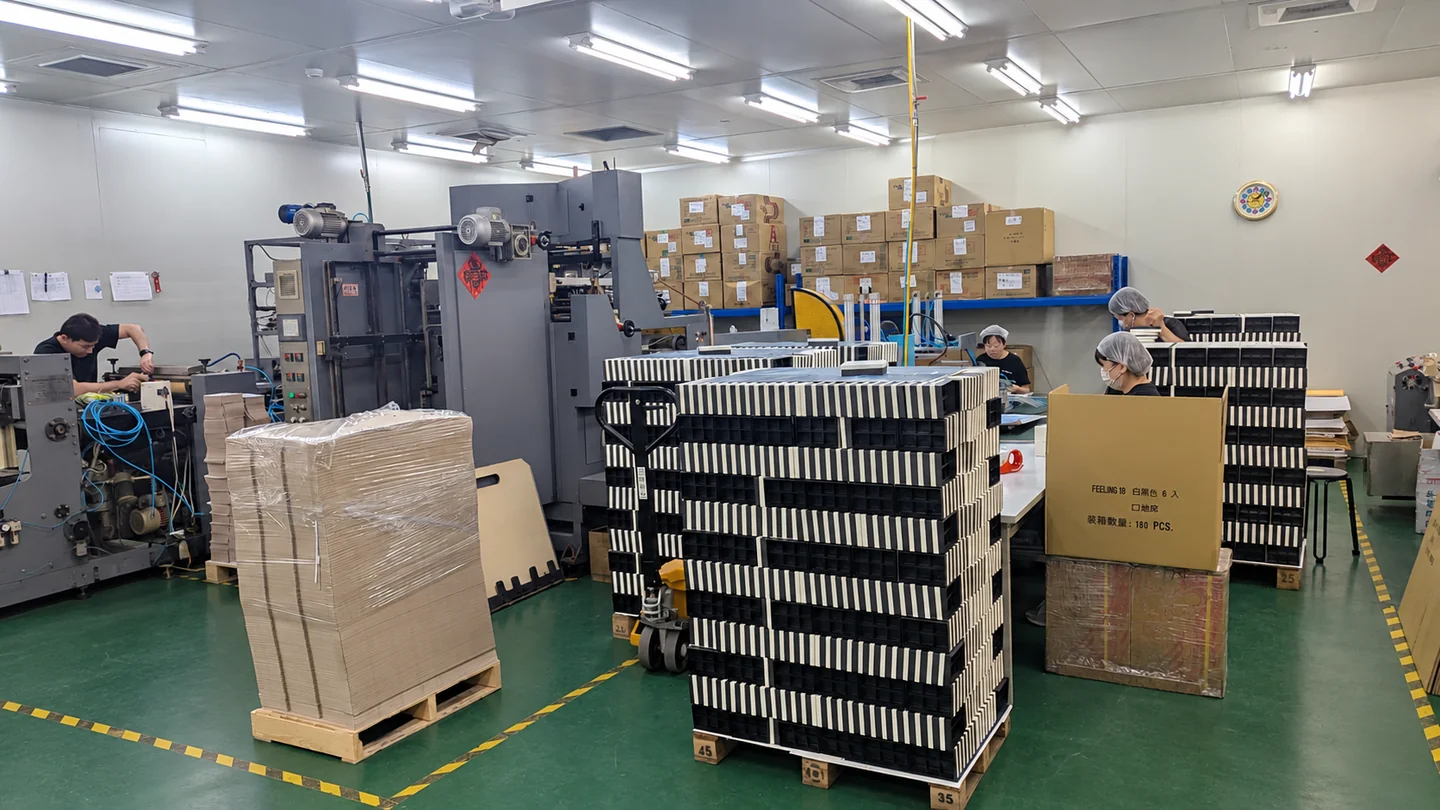
依盒型與材料調整設備,確認成型狀況後安排批量生產。
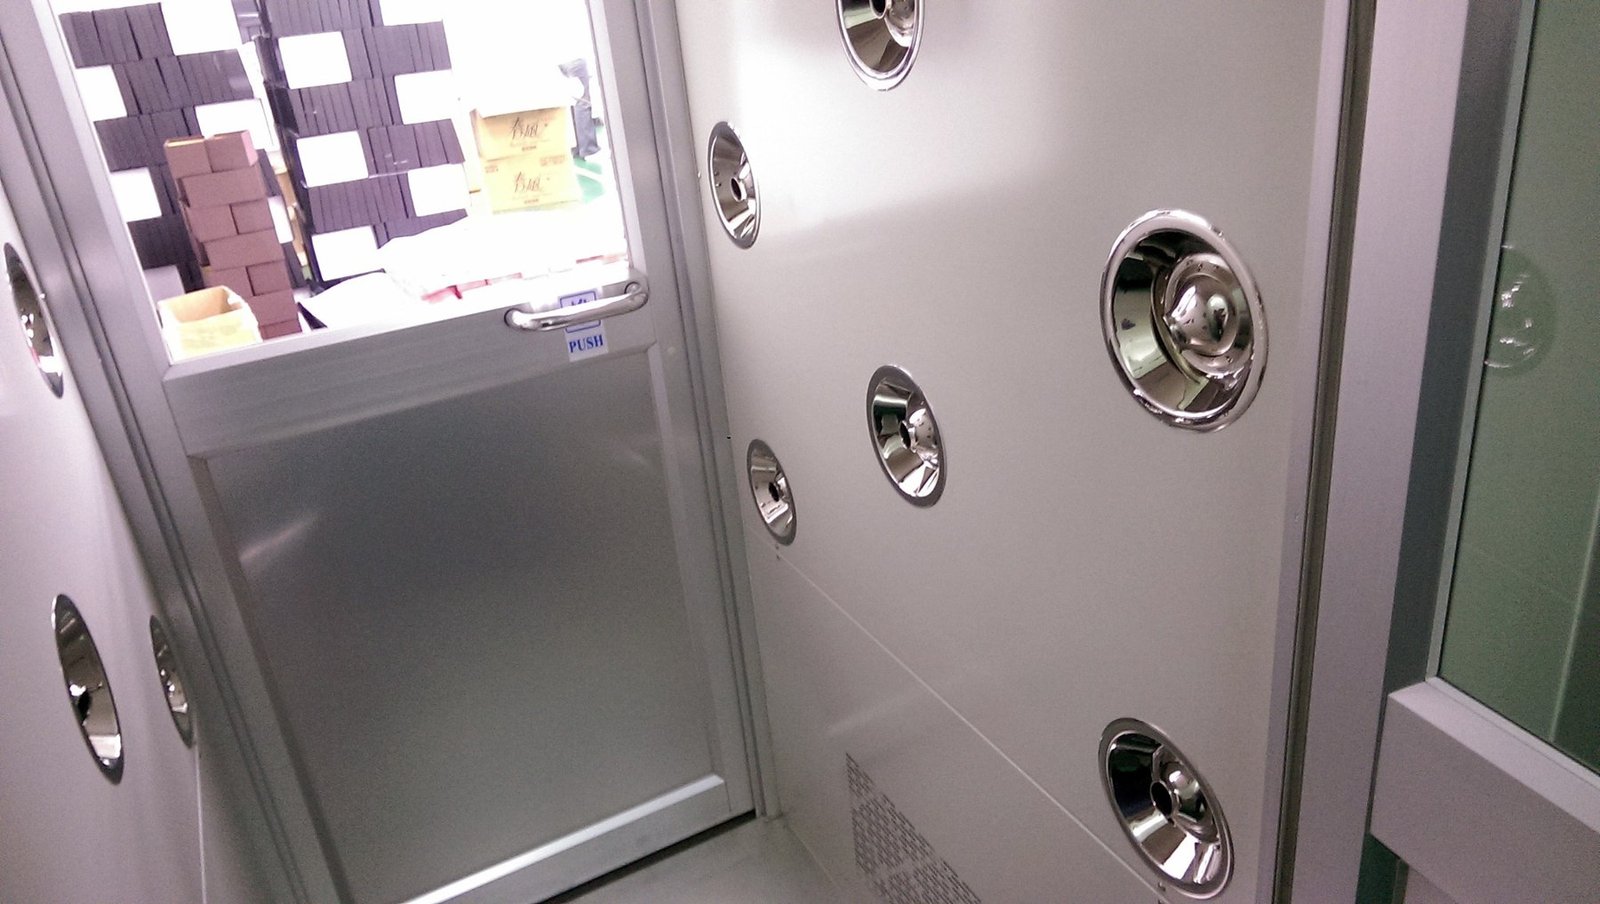
生產環境與作業管理依作業需求安排生產區域、物料與人員進出,維持現場整潔及作業秩序。
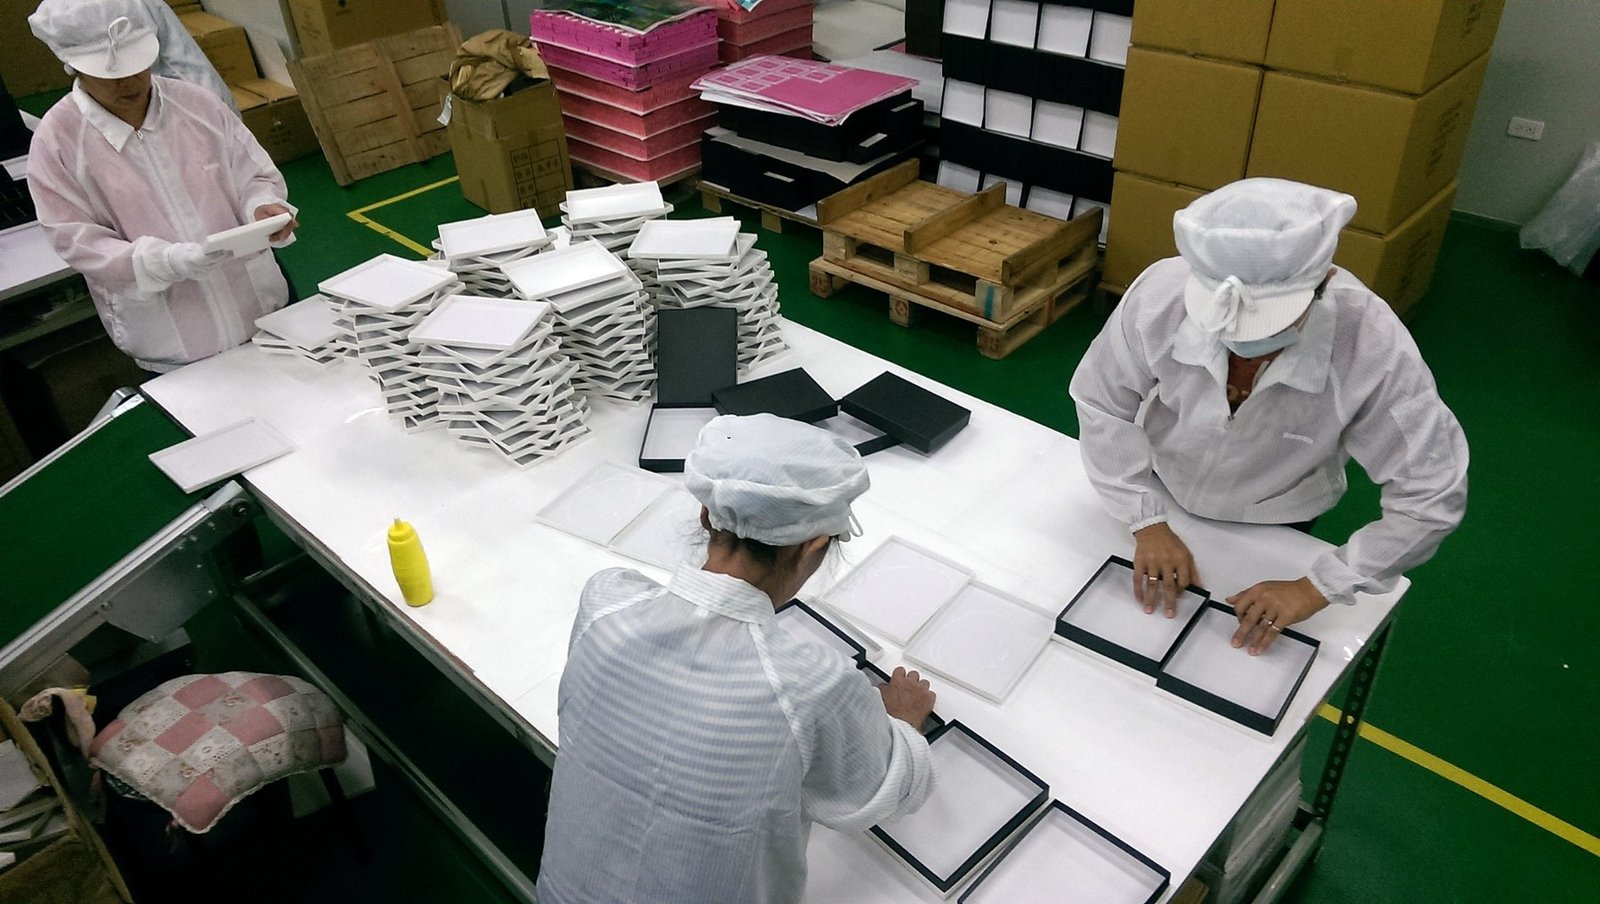
組裝與檢驗設備搭配必要的人工組裝與檢查,完成內襯、配件及成品確認。
紙質內襯
依產品形狀與重量,利用紙卡、分隔或其他紙類結構固定產品,評估替代部分塑膠及泡棉內襯。替塑油表面處理
可依專案需求評估替塑油表面處理,實際適用紙材、加工條件與表面表現,於打樣時確認。材料分離與回收
結構開發時考慮不同材料的拆解與分離方式,減少不必要的複合配置。紙材選擇
依客戶規格討論紙材及相關文件需求;指定FSC認證紙材時,另行確認供應與適用條件。專案流程
從詢價到交付
01
提供需求
提供產品照片、尺寸、預估數量、用途與希望交期。有參考盒型或設計圖,也可以一起提供。
02
確認結構與材料
討論盒型、內襯、紙材與加工方式,確認預算及製作條件。
03
打樣
依專案需求製作樣品,檢查尺寸、產品放置、開合及外觀。
04
確認生產規格
依確認的樣品與文件,整理材料、加工、組裝及檢驗要求。
05
安排量產
進行材料準備、生產、組裝與品質檢查。
06
包裝交付
依出貨地點與運輸需求,確認裝箱、交付及出口安排。
有包裝需求,先把產品資料寄給我們
不確定要用哪一種盒型,也可以先提供產品照片與尺寸。我們會從內容物、數量與預算開始,討論結構及製作方式。
低 MOQ,少量亦可訂製;實際起訂量依盒型、尺寸、材料、印刷及加工需求評估。
詢價時,請盡量提供:
- 產品與配件尺寸
- 預估訂購數量
- 參考盒型或包裝照片
- 印刷與表面加工需求
- 預計交期及交付地點
三岩成光製造有限公司
MITSUIWA SHINKO MFG. CO., LTD.
總公司|地址:台中市南屯區新德街90-2號
電話:04-23897135
傳真:+886 4 23899137
Email:jeff@mitsuiwasiko.com
服務時間:星期一至五09:00–18:00